万平方米钢网架结构件生产线改造新建项目立项申报书
一、项目概述
项目名称:万平方米钢网架结构件生产线改造新建项目
项目性质:技术改造与新建相结合
项目建设单位:XX钢结构工程有限公司
项目建设地点:XX经济开发区钢结构产业园
项目预计总投资:XX万元(其中固定资产投资XX万元,铺底流动资金XX万元)
项目建设期:18个月
二、项目建设背景及必要性
(一)背景分析
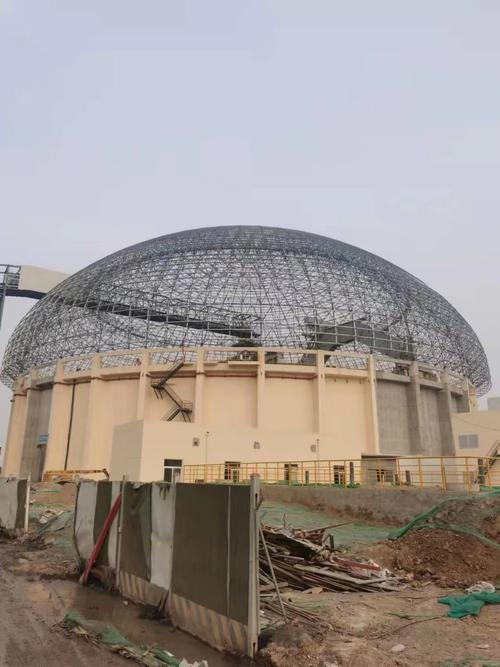
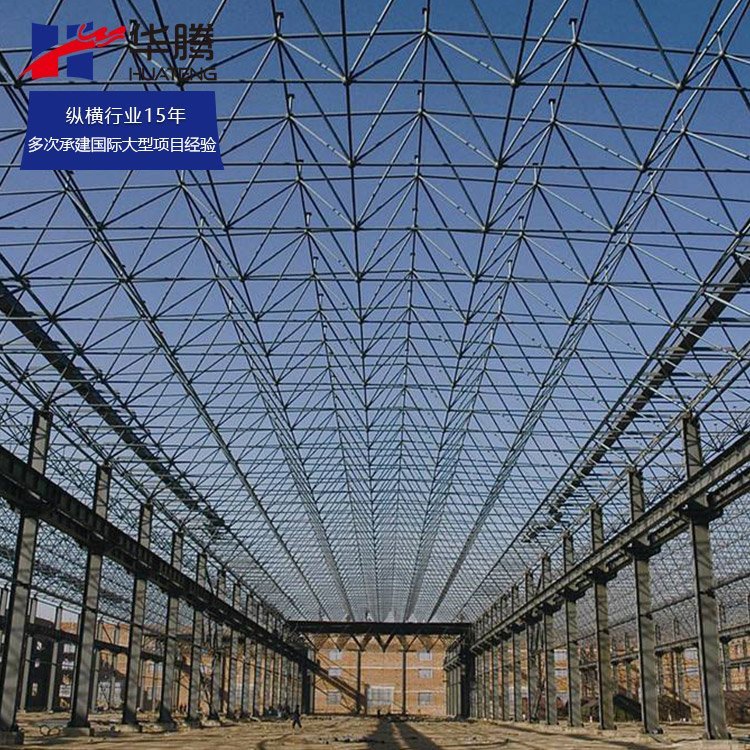
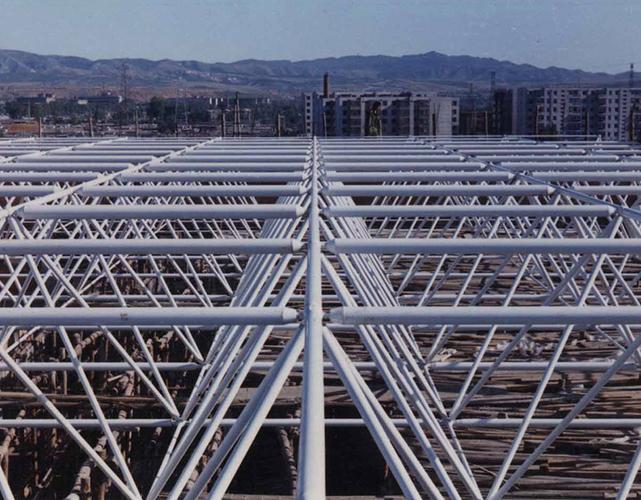
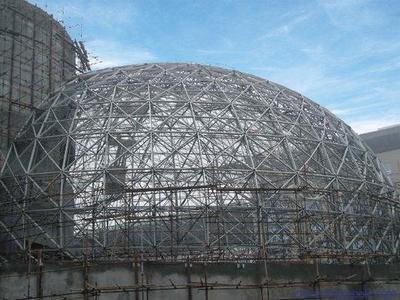
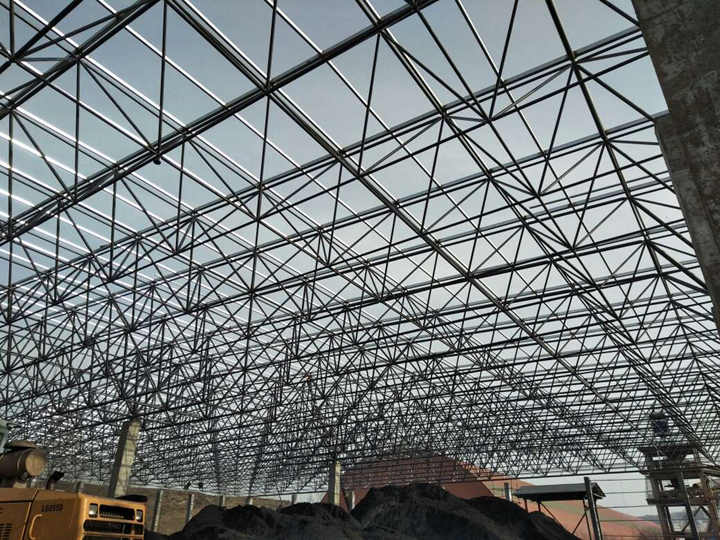
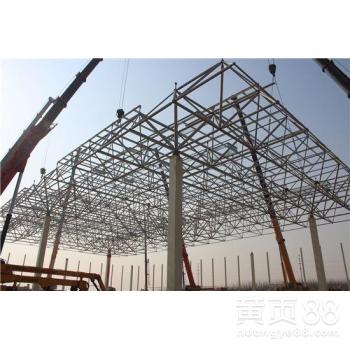
随着国家基础设施建设和工业化进程的持续推进,大跨度空间结构在体育场馆、会展中心、工业厂房、交通枢纽等领域的应用日益广泛。钢网架结构以其自重轻、刚度大、抗震性能好、施工周期短、造型灵活等优势,成为大跨度建筑首选的结构形式之一。网架结构市场规模持续扩大,年需求量呈稳步增长态势。
当前国内钢网架结构件生产行业整体存在以下问题:一是生产设备老化,自动化程度低,加工精度不稳定;二是生产线布局不合理,物流周转效率低,产能受限;三是焊接工艺水平和除尘环保设施不能满足现行标准要求;四是信息化管理手段滞后,难以实现全程质量追溯。上述问题制约了企业承接大型高端项目的能力,也难以适应新版《钢结构通用规范》(GB 55006)等标准对构件加工精度和质量控制的更高要求。
(二)项目建设的必要性
- 适应市场需求增长的需要。公司网架结构件订单持续增长,现有生产线产能已接近饱和,急需扩大生产能力以满足市场需求。
- 提升产品质量和技术水平的需要。通过引进数控切割、自动焊接、相贯线切割等先进设备,可显著提高构件加工精度和生产一致性,降低人为因素对质量的影响。
- 实现节能减排和绿色生产的需要。改造后的生产线将配套建设焊接烟尘净化系统和抛丸除锈粉尘收集装置,有效降低污染物排放,符合环保政策要求。
- 增强企业核心竞争力的需要。通过生产线改造升级,形成规模化、标准化、信息化的生产体系,有助于企业承揽更大规模、更高技术难度的工程项目。
三、建设规模与产品方案
(一)建设规模
项目拟利用现有厂房进行改造,并新建部分生产车间,总建筑面积约XX平方米。改造建设钢网架结构件生产线若干条,形成年产XX万平方米钢网架结构件的生产能力。
(二)产品方案
项目主要产品包括:
- 螺栓球节点网架结构件:涵盖各类标准螺栓球、套筒、锥头、封板等配套件;
- 焊接球节点网架结构件:包括焊接空心球节点及配套杆件;
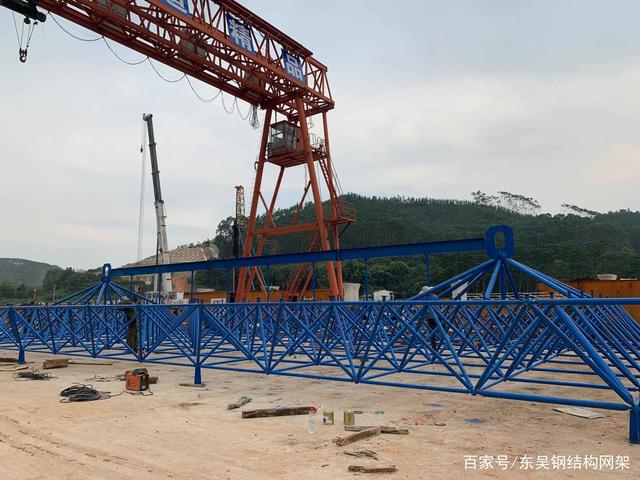
- 相贯节点管桁架结构件:包括圆管相贯节点、方管节点等;
- 支承节点及附属构件:包括支座、支托、檩托等。
产品主要执行标准:《空间网格结构技术规程》(JGJ 7)、《钢结构工程施工质量验收标准》(GB 50205)、《 welded hollow spherical nodes for space structures》(GB/T 26001)等。
四、工艺技术方案
(一)工艺流程
原材料检验→放样下料(数控切割)→钢管坡口加工→杆件组装定位→自动焊接(或半自动焊接)→焊缝无损检测→抛丸除锈→涂装→编号打包→成品入库。
球节点加工工艺:圆钢下料→加热锻造/热轧→机加工(车削球面、钻孔攻丝)→检验→涂装→入库。
(二)主要设备选型
- 数控火焰/等离子切割机若干台;
- 相贯线切割机若干台;
- 自动埋弧焊机及CO₂气体保护焊机若干台;
- 网架杆件自动组焊生产线;
- 螺栓球加工专用机床(数控车床、钻攻中心);
- 抛丸除锈成套设备;
- 焊接烟尘净化系统及除尘设施;
- 超声波探伤仪、涂层测厚仪等检测设备;
- 生产管理信息化系统(MES)。
(三)技术水平
项目采用国内成熟先进的钢网架结构件加工工艺,关键工序实现数控化、自动化,整体技术水平达到国内同行业先进水平。焊接质量满足二级焊缝要求,构件尺寸精度控制在±2mm以内。
五、建设条件及选址
(一)建设条件
- 原材料供应:项目所需钢材可从周边钢铁企业采购,供应充足,运输便捷。
- 水电供应:项目所在园区供水、供电设施完善,可满足生产需求。
- 交通运输:园区紧邻高速公路和铁路货运站,大件运输条件良好。
- 劳动力资源:当地拥有一定的钢结构加工技术工人储备,并可依托周边职业院校开展定向培养。
(二)选址方案
项目选址于XX经济开发区钢结构产业园内,该园区产业集聚度高,配套设施齐全,符合城市规划及土地利用总体规划要求。
六、环境保护与节能
(一)环境保护措施
- 焊接烟尘:各焊接工位设置集气罩,配套烟尘净化器处理后达标排放;
- 抛丸粉尘:抛丸设备配套布袋除尘器,除尘效率不低于99%;
- 噪声控制:选用低噪声设备,高噪声设备采取隔声、减振措施;
- 固体废物:边角料及金属屑集中回收再利用,危险废物委托有资质单位处置。
(二)节能措施
- 选用高效节能型焊接设备和电机;
- 厂房照明采用LED灯具并分区控制;
- 合理安排生产工艺流程,减少物料往返运输能耗;
- 鼓励利用厂房屋面建设分布式光伏发电系统。
七、投资估算与资金筹措
(一)投资估算
项目总投资XX万元,其中:
- 固定资产投资XX万元(含设备购置费XX万元、厂房改造及新建工程费XX万元、安装工程费XX万元、其他费用XX万元、预备费XX万元);
- 铺底流动资金XX万元。
(二)资金筹措
项目资本金XX万元,由企业自有资金投入;申请银行贷款XX万元。
八、项目建设进度计划
项目自批准立项之日起18个月内完成建设,具体进度安排如下:
第1—3月:完成可行性研究、初步设计及施工图设计;
第4—6月:完成设备招标采购及厂房改造施工;
第7—12月:完成设备安装调试及新建工程建设;
第13—15月:完成人员培训、试生产运行;
第16—18月:完成竣工验收及正式投产。
九、效益分析
(一)经济效益
项目建成达产后,预计年新增销售收入XX万元,年利润总额XX万元,投资回收期约XX年(含建设期),财务内部收益率XX%,经济效益良好。
(二)社会效益
- 新增就业岗位XX个,带动当地就业;
- 提升区域钢结构加工制造水平,完善产业链配套;
- 为地方财政增加税收贡献;
- 推动绿色建造和建筑工业化发展。
十、结论与建议
(一)结论
本项目符合国家产业政策和行业发展趋势,建设条件具备,技术方案成熟可靠,经济效益和社会效益良好,环境的影响可控,项目建设是必要的且可行的。
(二)建议
- 加快项目前期手续办理,争取早日开工建设;
- 严格设备选型把关,确保关键设备性能满足工艺要求;
- 加强项目建设过程管理,控制投资和工期;
- 提前做好技术工人招聘和培训工作,保障投产后的生产运行。
(附件:项目平面布置图、设备清单、投资估算明细表等,另附。)
如若转载,请注明出处:http://www.qirungjg.com/product/119.html
更新时间:2026-11-21 12:59:18